Solda de polipropileno e PEAD: guia prático para chapas
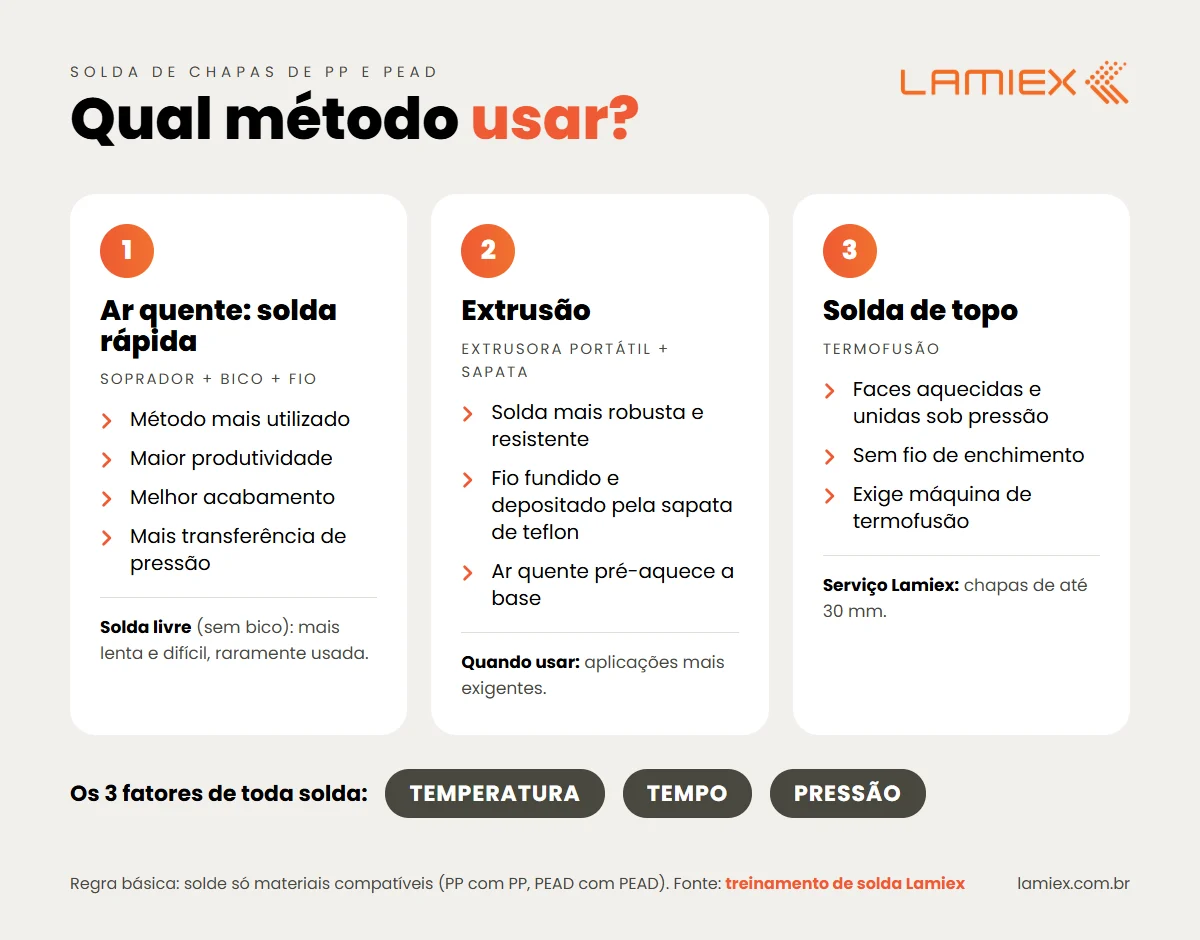
Resposta rápida: a solda de polipropileno (PP) e de polietileno de alta densidade (PEAD) une as peças pelo calor. O material é aquecido até o estado termoplástico e recebe pressão, e as moléculas das duas partes se entrelaçam. Os três métodos mais usados em chapas são a solda manual com ar quente (soprador e fio de solda), a solda por extrusão (extrusora portátil) e a solda de topo por termofusão. O resultado depende de três fatores: temperatura, tempo e pressão. E existe uma regra básica: só se soldam materiais totalmente compatíveis (PP com PP, PEAD com PEAD).
Neste guia, baseado no treinamento de solda plástica da Lamiex, você vai ver como escolher o método, quais parâmetros usar, como preparar a chapa e como reconhecer uma solda bem feita.
Quais plásticos podem ser soldados?
Os termoplásticos, que amolecem com o calor e voltam a endurecer ao esfriar, podem ser soldados. Na indústria, os mais comuns são:
Polipropileno (PP): na Lamiex, linhas Lamipro, Lamipro+, Lamipiso, Lamifire e Lamitherm.
Polietileno de alta densidade (PEAD): na Lamiex, linhas Lamilen, Lamiglide e Lamiboard.
Outros termoplásticos soldáveis: PVC, PVDF e ECTFE.
Cada material tem características próprias. Por isso, a regra básica é usar sempre materiais totalmente compatíveis: a chapa e o fio de solda precisam ser da mesma resina. Se ainda tiver dúvida sobre qual resina usar no seu projeto, veja a diferença entre PP e PE.
Como funciona a solda plástica?
Ao ser aquecido, o termoplástico passa por quatro estados:
Sólido.
Termoelástico: o material amolece, mas ainda não flui.
Termoplástico: o calor altera a estrutura molecular e permite que as moléculas das duas partes se interliguem. É nesse estado que a solda deve ser feita.
Desintegração: a estrutura molecular é destruída e o material perde as propriedades.
Na prática, soldar bem é manter o material dentro do estado termoplástico, com a combinação certa de temperatura, tempo e pressão. Pouco calor deixa o fio sem fundir na base. Calor demais degrada o plástico.
Quais são os métodos de solda de PP e PEAD?
Métodos de solda de chapas de PP e PEAD
Método
Equipamento
Quando usar
Solda manual com ar quente (livre)
Soprador de ar quente e fio de solda
Pequenos reparos e acabamentos; é mais difícil, mais lenta e raramente utilizada
Solda rápida com ar quente
Soprador com bico de solda rápida e fio de solda
Método mais utilizado: mais produtividade, melhor acabamento e maior transferência de pressão
Solda por extrusão
Extrusora portátil com sapata de teflon
Aplicações que exigem uma solda mais robusta e resistente
Solda de topo (termofusão)
Máquina de termofusão
União de topo de chapas; a Lamiex faz esse serviço em chapas de até 30 mm
Solda manual com ar quente
O soprador aquece ao mesmo tempo a base (as chapas) e o material de enchimento (o fio de solda). O fio é pressionado contra a junta e se funde às partes. Existem duas técnicas principais:
Solda livre: o fio é conduzido à mão, com o soprador apontado para a junta. Exige mais habilidade, é mais lenta e é pouco utilizada.
Solda rápida: um bico próprio guia o fio, pré-aquece a base e transfere a pressão. É o método mais usado, porque rende mais e dá melhor acabamento.
Antes da solda contínua, costuma-se fazer o ponteamento (tack welding): pequenos pontos de solda que alinham e fixam as peças na posição definitiva.
Solda por extrusão
A extrusora portátil puxa o fio de solda de um carretel, funde esse fio em uma pequena rosca e deposita a massa fundida na junta por uma sapata de teflon. Ao mesmo tempo, um fluxo de ar quente pré-aquece a base. É o método indicado quando a solda precisa ser mais robusta e resistente.
Os fatores que influenciam a solda por extrusão são:
temperatura da massa extrudada;
temperatura do material da base;
temperatura e volume do ar quente (e a pureza do ar);
capacidade de soldagem do equipamento;
velocidade de solda;
desenho da sapata de solda.
Solda de topo (termofusão)
As duas chapas são aquecidas pelas faces e unidas de topo sob pressão, sem fio de enchimento. Exige equipamento de termofusão. A Lamiex oferece o serviço de solda topo em chapas de PEAD e PP de até 30 mm de espessura.
Qual a temperatura de solda do polipropileno e do PEAD?
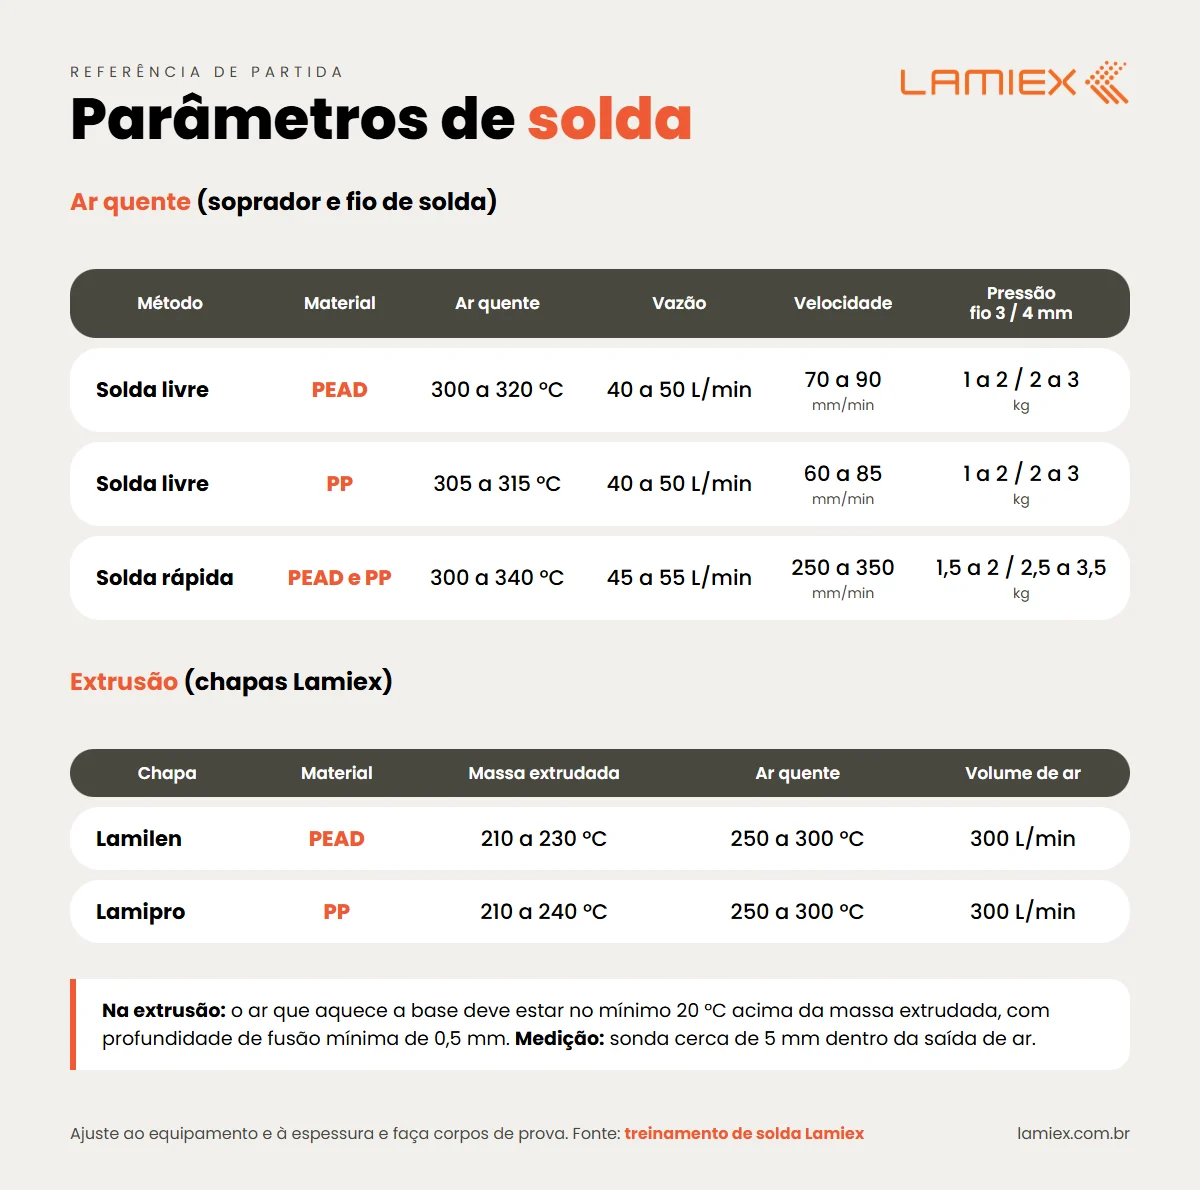
Parâmetros de solda de PP e PEAD do treinamento Lamiex
Solda com ar quente (soprador e fio de solda):
Método
Material
Temperatura do ar quente
Vazão de ar
Velocidade
Pressão (fio 3 mm)
Pressão (fio 4 mm)
Solda livre
PEAD
300 a 320 °C
40 a 50 L/min
70 a 90 mm/min
1 a 2 kg
2 a 3 kg
Solda livre
PP
305 a 315 °C
40 a 50 L/min
60 a 85 mm/min
1 a 2 kg
2 a 3 kg
Solda rápida (com bico)
PEAD
300 a 340 °C
45 a 55 L/min
250 a 350 mm/min
1,5 a 2 kg
2,5 a 3,5 kg
Solda rápida (com bico)
PP
300 a 340 °C
45 a 55 L/min
250 a 350 mm/min
1,5 a 2 kg
2,5 a 3,5 kg
Solda por extrusão (chapas Lamiex):
Chapa
Material
Temperatura de extrusão
Temperatura do ar quente
Volume de ar quente
Lamilen
PEAD
210 a 230 °C
250 a 300 °C
300 L/min
Lamipro
PP
210 a 240 °C
250 a 300 °C
300 L/min
Na extrusão, a temperatura do ar que aquece a base deve ser no mínimo 20 °C maior que a da massa extrudada. Temperatura do ar, volume de ar e velocidade devem ser ajustados para garantir uma profundidade de fusão mínima de 0,5 mm no material da base.
Como medir a temperatura corretamente: use um termômetro de sonda e introduza a sonda cerca de 5 mm dentro da saída principal de ar do soprador. Dica do treinamento: um segundo operador pode conferir a plastificação da base tocando levemente a área bem à frente da sapata com a ponta de uma chave de fenda.
Esses valores são referências de partida. Ajuste ao equipamento, à espessura e às condições do ambiente, e faça corpos de prova antes de produzir a peça final.
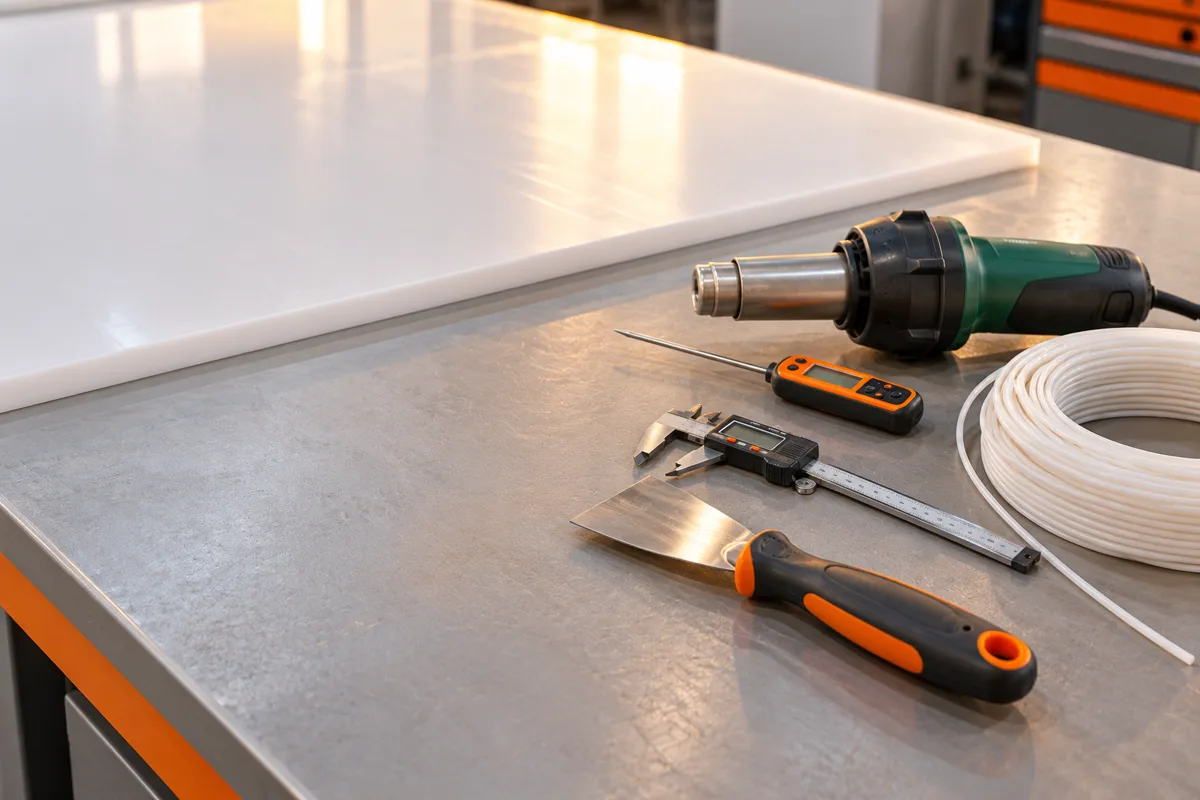
Soprador de ar quente com controle de temperatura e vazão de ar.
Bicos de solda: dão agilidade e melhor acabamento.
Extrusora portátil: para soldas mais robustas.
Termômetro de sonda: mais controle e precisão da temperatura.
Facas e raspadores: para preparar a superfície e dar acabamento à solda.
Paquímetro de solda: para inspecionar os cordões.
Fio de solda da mesma resina da chapa. O Lamisolda é fabricado com material 100% virgem, tem as mesmas propriedades das chapas Lamiex e vem nos perfis oval, meia-cana e triangular, para extrusora, soprador ou maçarico.
Como preparar a chapa para soldar?
Ferramentas para preparar e soldar chapas de PP e PEAD
As superfícies a serem soldadas devem estar:
secas, limpas e livres de óleo ou graxa;
livres de rebarbas e sem entalhes;
raspadas: as zonas que serão aquecidas e o próprio fio de solda devem ser raspados antes da soldagem.
Qual geometria de junta usar?
A geometria da junta define quanto material entra na solda e a resistência final. As mais usadas em chapas são:
Junta
Como fazer
Topo em V simples
Chanfro em V (ângulo entre 45° e 90°) com cerca de 2 mm na raiz; solda por um lado
Topo em duplo V (X)
Chanfro dos dois lados, com cerca de 2 mm na raiz; solda pelos dois lados
Em T com chanfro simples ou duplo
Chanfro de 45° a 60° na chapa vertical e folga de 0 a 2 mm
Em T sem chanfro, com solda dupla
Cordão dos dois lados; a garganta da solda deve ter cerca de 0,7 vez a espessura da chapa
Na solda em V, o cordão deve ultrapassar a borda do chanfro em mais de 2 mm de cada lado, para garantir a fusão completa do flanco.
Como saber se a solda está boa?
Uma solda bem executada apresenta:
dois lábios suaves, um de cada lado do cordão;
superfície fosca na região próxima à solda (a zona afetada pelo calor);
achatamento nítido do cordão (o fio perde o formato original);
ausência de entalhes ao longo do fio e das partes soldadas.
Defeitos comuns e suas causas
Aspecto
Causa provável
Sem formação de lábios; o fio mantém o formato original
Temperatura muito baixa, pressão baixa ou velocidade alta demais
Zona de solda brilhante, com respingos perto do lábio
Temperatura de soldagem muito alta
Entalhes e fissuras entre os fios
Fios muito distantes entre si ou sobrepostos de forma incorreta
Depois da solda, deixe a peça esfriar lentamente: isso melhora a ligação molecular entre as partes. Não é preciso limpar a solda. Se for necessário refazer, a solda antiga deve ser totalmente removida com raspadores ou ferramentas adequadas antes do retrabalho.
Normas de referência
Para qualificar procedimentos e soldadores, as principais referências internacionais são:
AWS B2.4: qualificação de procedimentos e de soldadores para termoplásticos.
AWS G1.6: qualificação de inspetores de solda plástica (ar quente, extrusão e solda de topo).
ASTM C1147: resistência à tração de curto prazo de soldas em termoplásticos.
DVS (Sociedade Alemã de Soldagem): diretrizes para solda e colagem de plásticos.
Onde a solda de PP e PEAD é usada?
A solda permite fabricar peças grandes e estanques a partir de chapas, como:
tanques e reservatórios para produtos químicos;
equipamentos para galvanoplastia e tratamento de efluentes;
A Lamiex fabrica chapas de PP e PEAD, o fio de solda Lamisolda na mesma resina das chapas e oferece o serviço de solda topo em chapas de até 30 mm. Fale com um consultor técnico pelo WhatsApp e conte qual peça você precisa fabricar.
Perguntas frequentes
Dá para soldar PP com PEAD?
Não. A regra básica da solda plástica é usar materiais totalmente compatíveis: PP se solda com PP e PEAD com PEAD, inclusive o fio de solda.
Qual a temperatura para soldar polipropileno com soprador?
Pelo treinamento da Lamiex, de 305 a 315 °C na solda livre e de 300 a 340 °C na solda rápida com bico, medidos com termômetro de sonda a cerca de 5 mm dentro da saída de ar.
Qual a diferença entre solda com ar quente e solda por extrusão?
Na solda com ar quente, o soprador aquece o fio e a base, e o fio é pressionado na junta. Na extrusão, uma extrusora portátil funde o fio e deposita a massa por uma sapata, o que gera uma solda mais robusta e resistente, indicada para aplicações mais exigentes.
Por que a solda de plástico solta ou trinca?
As causas mais comuns são temperatura baixa, pouca pressão ou velocidade alta (o fio não funde na base), temperatura alta demais (o material degrada) e superfície mal preparada, com sujeira, óleo ou sem raspagem.
Qual fio de solda usar em chapas de PP e PEAD?
Use um fio da mesma resina da chapa e de material virgem. O Lamisolda tem as mesmas propriedades das chapas Lamiex e é vendido nos perfis oval (3,5 x 2,5 mm a 5,0 x 4,0 mm), meia-cana (4,5 x 3,0 mm) e triangular (5,0 x 7,0 mm).
Compartilhe esse post!
Leia mais
13/07/2026
Lamiex recebe Certificado de Benefícios Socioambientais e reforça seu compromisso com a sustentabilidade
11/08/2025
Lamipiso: 7 motivos para escolher no piso industrial e comercial
16/06/2025
Guia Completo Lamifire para Engenheiros: Chapas de Polipropileno com aditivo Retardantes à Chama e Norma UL94
O Guia Completo Lamifire apresenta aos engenheiros os benefícios das chapas de polipropileno retardantes à chama, aplicações industriais, certificação UL94 e diferenciais técnicos do produto Lamiex.
09/05/2025
Você sabia? Que a fricção pode representar até 30% do desgaste em equipamentos industriais?
A fricção pode ser responsável por até 30% do desgaste em equipamentos industriais, impactando diretamente na durabilidade das peças, no consumo de energia e nos custos com manutenção. Reduzir esse atrito é essencial para ganhar eficiência e prolongar a vida útil dos sistemas produtivos.
06/05/2025
Por que as grandes marcas escolhem a Lamiex?
Quando uma grande empresa escolhe um fornecedor, não está apenas comprando um produto. Está confiando parte da sua operação, do seu desempenho e, muitas vezes, da sua reputação. E é por isso que grandes marcas, em diversos segmentos, escolhem a Lamiex.Ao longo de 20 anos, nos consolidamos como referência em soluções de chapas técnicas em Polipropileno (PP) e Polietileno de Alta Densidade (PEAD). Mas o que está por trás dessa escolha? Neste artigo, vamos te mostrar os principais motivos que tornam a Lamiex uma parceira estratégica para projetos exigentes, personalizados e duráveis.
24/03/2025
Fespa 2025: O futuro da comunicação visual e o destaque da Lamiex no evento
Descubra como a Lamiex se destacou na Fespa 2025, o maior evento de comunicação visual da América Latina! Com um estande inovador e experiências imersivas, a empresa apresentou suas chapas de polipropileno e polietileno. Não perca a oportunidade de explorar as últimas tendências e inovações em comunicação visual! Acesse nosso site e fique por dentro das novidades!
Lamiex Industria de Plasticos Ltda. CNPJ 07.042.183/0001-57
Utilizamos cookies para oferecer melhor experiência, melhorar o desempenho, analisar como você interage em nosso site e personalizar conteúdo. Ao utilizar este site, você concorda com o uso de cookies. Saiba mais em nossa Política de Privacidade.